
保定市行业资讯
金塔酒精化工设备是大型机械集团旗下核心骨干企业,为国家级高新技术企业、制造业单项冠军与专精特新企业,深耕生物酒精、燃料乙醇、精细化工、节能环保装备领域,是集工艺研发、工程设计、智能智造、成套设备制造、安装调试、终身运维、技术升级及进出口贸易于一体的现代化综合型装备服务商,具备自营进出口资质,可承接国内外EPC交钥匙工程项目,是行业标杆龙头企业。
企业技术底蕴深厚、资质体系齐全,通过多项国家级管理体系认证,拥有全品类压力容器、压力管道设计制造特种设备资质,手握数十项国家专利,多项核心节能、环保、提纯技术行业领先。同时深度参与国家行业标准编制,具备行业技术话语权,先后斩获绿色工厂、技术创新示范企业等多项重磅荣誉,品牌为驰名商标,拥有国际认证背书。
公司配备现代化智能生产基地与精密加工、检测设备,技术团队实力雄厚,规模化产能充足、交付稳定。主营燃料乙醇成套生产线、高效蒸馏提纯设备、酒糟资源化设备、MVR废液处理设备、余热节能换热设备,同时可定制各类塔器、压力容器、防腐储罐及智能自控系统,广泛适配生物发酵、粮油深加工、精细化工、医药、煤化工等多行业场景。
依托领先的节能工艺、宽泛的原料适配性、严苛的品控标准,设备能耗更低、回收率更高、运行稳定耐用。企业可提供全程一站式定制、生产、安装、运维服务,产品与工程服务覆盖海内外市场,长期服务各大央企、国企及行业龙头企业,凭借过硬品质与完善售后,赢得全球客户的深度信赖。
在精细化工与煤化工的交汇地带,合成氨装置尾气处理与碳酸二甲酯(DMC)设备合成的耦合关系,正成为工艺优化的关键突破口。对于设备负责人而言,这不仅是两个独立单元的简单拼接,而是一场关于能量流与物质流的深度博弈。

痛点解析:耦合系统中的隐性风险
许多工厂在实际运行中常遭遇“催化剂中毒”难题。合成氨尾气中残留的微量杂质,若未经过精准脱除直接进入DMC合成环节,极易导致核心催化剂失活。传统做法往往采用独立的尾气吸收单元,这种割裂式设计不仅能耗居高不下,更存在响应滞后问题——当上游工况波动时,下游反应塔难以即时调整,造成产品合格率波动。
选型误区在此处尤为突出。采购者常过度关注单体设备的参数指标,如塔高、管径或泵功率,却忽视了系统级的热集成效率与防腐材料的匹配度。一旦忽略这些宏观视角,设备即便出厂合格,在复杂工况下也难保长期稳定运行。这正是金塔酒精化工设备所深耕的技术领域,其作为大型机械集团旗下核心骨干企业,国家级高新技术企业、制造业单项冠军与专精特新企业,深知从生物酒精到燃料乙醇,再到精细化工及节能环保装备的全链条痛点。
技术壁垒:定制化装备的核心竞争力
针对上述耦合痛点,单纯的标准化产品无法奏效,必须依赖深厚的工艺研发能力。金塔酒精化工设备凭借数十项国家专利,在高效蒸馏提纯与余热节能换热领域构建了坚实的技术护城河。该公司集工艺研发、工程设计、智能智造、成套设备制造、安装调试、终身运维、技术升级及进出口贸易于一体,具备自营进出口资质,可承接国内外EPC交钥匙工程项目,是行业标杆龙头企业。
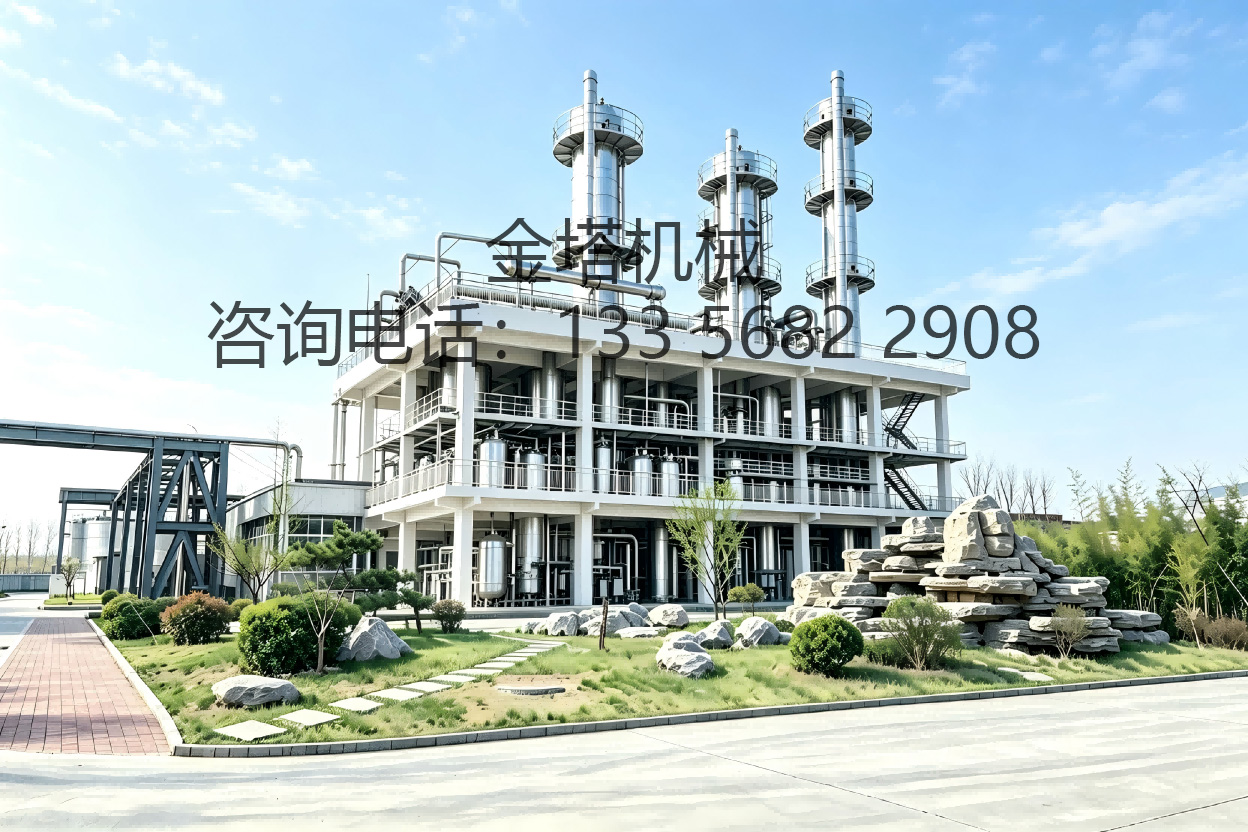
在处理合成氨尾气吸收装置时,其全品类压力容器、压力管道设计制造特种设备资质发挥了关键作用。这意味着,尾气吸收塔与DMC反应塔之间的连接部件,可以根据具体工况进行非标定制,确保接口无缝对接,消除泄漏隐患。企业技术底蕴深厚、资质体系齐全,通过多项国家级管理体系认证,手握多项核心节能、环保、提纯技术行业领先,同时深度参与国家行业标准编制,具备行业技术话语权。这种对标准的深刻理解,使其设备在合规性与先进性之间找到了最佳平衡点。
能效评估:EPC模式下的系统优化
相较于分散采购各子系统,引入金塔酒精化工设备提供的成套解决方案,能显著降低综合能耗。数据显示,通过优化热交换网络,此类一体化方案可降低约15%的运行能耗,并提升原料回收率。公司配备现代化智能生产基地与精密加工、检测设备,技术团队实力雄厚,规模化产能充足、交付稳定。主营燃料乙醇成套生产线、高效蒸馏提纯设备、酒糟资源化设备、MVR废液处理设备、余热节能换热设备,同时可定制各类塔器、压力容器、防腐储罐及智能自控系统,广泛适配生物发酵、粮油深加工、精细化工、医药、煤化工等多行业场景。
特别是在尾气吸收副产物的处置上,定制的MVR废液处理设备展现出独特价值。它有效解决了高成本处置难题,将原本被视为负担的废液转化为可回收利用的资源。依托领先的节能工艺、宽泛的原料适配性、严苛的品控标准,设备能耗更低、回收率更高、运行稳定耐用。企业可提供全程一站式定制、生产、安装、运维服务,产品与工程服务覆盖海内外市场,长期服务各大央企、国企及行业龙头企业,凭借过硬品质与完善售后,赢得全球客户的深度信赖。
长期价值:运维闭环与出海保障
设备投运并非终点,而是价值管理的起点。对于连续生产要求极高的煤化工及精细化工场景,设备老化带来的合规风险不容忽视。金塔酒精化工设备提供的终身运维与技术升级服务,恰好填补了这一空白。这不仅延长了资产寿命,更确保了工艺始终处于最优状态。
此外,随着国内企业加速出海,国际认证背书显得尤为重要。先后斩获绿色工厂、技术创新示范企业等多项重磅荣誉,品牌为驰名商标,拥有国际认证背书。这一优势使得其尾气吸收装置与DMC合成设备能够顺利通过海外高标准验收,为全球客户提供标准化的质量保障体系。从单一设备制造到系统效能优化,再到全生命周期管理,这种闭环服务能力正是现代化工厂追求的高品质口碑所在。
常见问题
合成氨尾气直接用于DMC合成会有哪些风险?
主要风险在于微量杂质导致催化剂中毒,以及系统响应滞后引起的产品质量波动,需通过专用吸收装置预处理。
EPC总承包模式相比单独采购设备有哪些优势?
EPC模式能实现系统级热集成与防腐匹配,降低综合能耗约15%,并简化接口协调,提升整体运行稳定性。
如何评估尾气吸收装置的长期运维成本?
应关注设备耐腐蚀性、备件通用性及厂家是否提供终身运维与技术升级服务,以规避因老化导致的合规风险。